English
 русский
 عربى

Консультация по продукту
Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *

Конструкция ребристого нагревательного элемента: плотность мощности, материалы и выбор воздушного потока
Oct 28,2026
Электрический инфракрасный обогреватель: руководство по выбору, длине волны и эффективности
Oct 21,2026
Керамический инфракрасный трубчатый обогреватель: руководство по выбору для промышленного обогрева
Oct 14,2026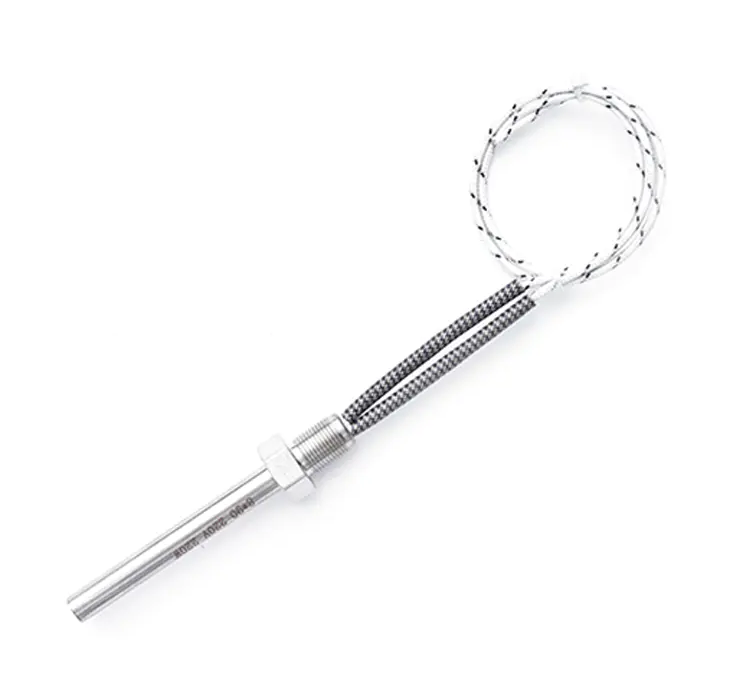
Когда колебания температуры в литьевой форме приводят к образованию засветов на пластиковых деталях или когда запаивающая планка упаковочной машины выходит из строя после трех недель непрерывной работы, инженеры по техническому обслуживанию часто проверяют картриджный нагревательный элемент в последнюю очередь. Решение обычно заключается не в замене всей машины, а в пересмотре параметров выбора и установки самого элемента. Срок службы надежного картриджного нагревательного элемента определяется плотностью ватт, материалом оболочки, плотностью уплотненного оксида магния и процессом герметизации клемм, а не только номинальной мощностью и длиной.
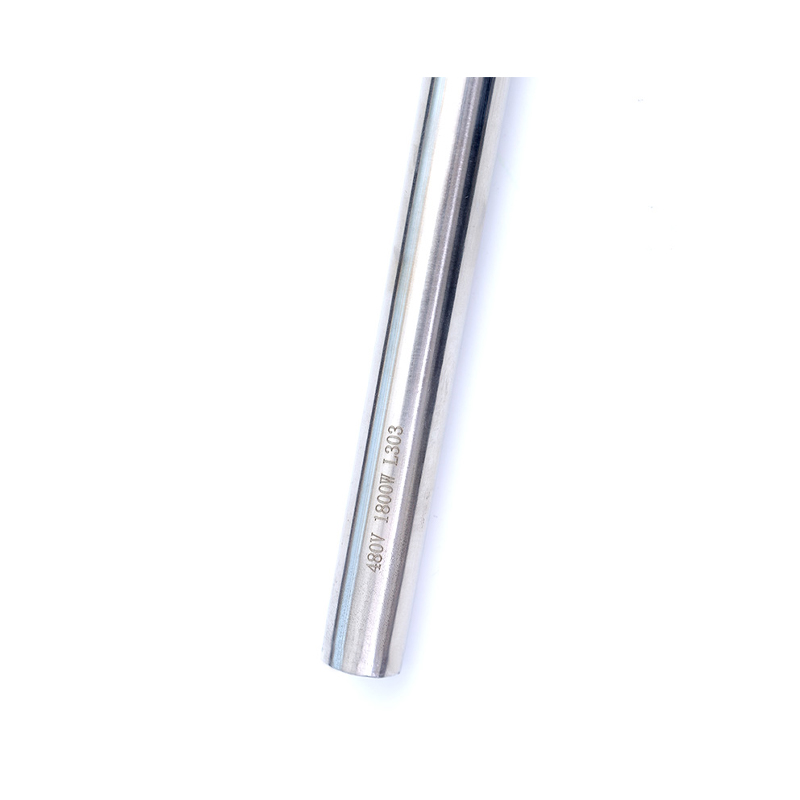
Картриджный нагревательный элемент представляет собой промышленный нагревательный элемент трубчатой формы, вставляемый в просверленные отверстия. Принцип его работы основан на простой, но эффективной схеме: никель-хромовая катушка при включении генерирует тепло, плотная изоляция из оксида магния передает это тепло оболочке из нержавеющей стали, а оболочка проводит его через тесный контакт с окружающим металлическим основанием. Поскольку источник тепла встроен непосредственно в нагреваемый объект, он обеспечивает быстрый отклик и точный локальный контроль температуры, что делает его ценным для пресс-форм, горячеканальных каналов и другого промышленного оборудования.
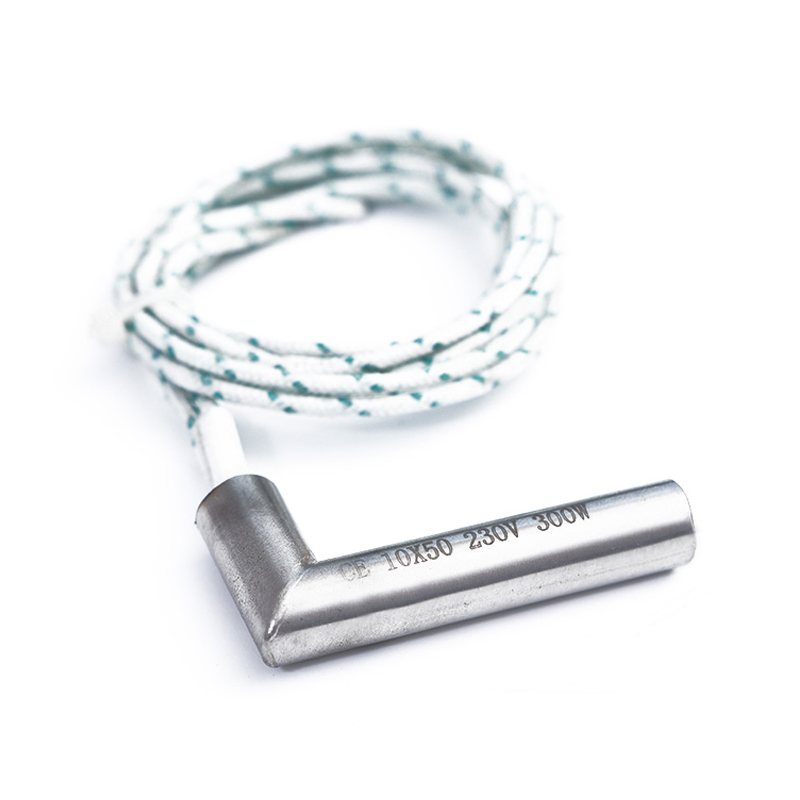
В формах для литья под давлением и литья под давлением картриджные нагревательные элементы обычно встроены в коллекторы или сердечники. В упаковочном оборудовании они вставляются в каналы внутри запечатывающих штампов. В этих приложениях однородность распределения температуры поверхности напрямую влияет на точность размеров, качество внешнего вида и время цикла. Когда речь идет об установке пресс-формы, картриджный нагреватель с фиксированной блокирующей пластиной помогает предотвратить перемещение элемента во время вибрации или разборки, упрощая сборку.
 Картриджный нагреватель с фиксированной блокирующей пластиной для установки формы Этот картриджный нагреватель оснащен фиксированной блокирующей пластиной, которая предотвращает перемещение во время сборки и эксплуатации. Его надежная конструкция обеспечивает равномерное распределение тепла, помогая сократить время нагрева и повысить эффективность производства при производстве пресс-форм. Посмотреть продукт →
Срок службы картриджного нагревательного элемента зависит от четырех конструктивных факторов: материала оболочки, плотности изоляции из оксида магния, качества нагревательной спирали и метода герметизации клемм.
Оболочка должна выдерживать рабочую температуру, механический износ и периодическое химическое воздействие. Нержавеющая сталь 304 подходит для большинства стандартных сценариев использования пресс-форм. Нержавеющая сталь 316 лучше противостоит влажности и слабоагрессивным средам. Нержавеющая сталь 321 и Incoloy 800/840 предназначены для работы в условиях высоких температур или высокой плотности мощности. Практическое правило состоит в том, что чем выше температура оболочки, тем ниже допустимая плотность ватт.
| Материал оболочки | Максимальная температура оболочки | Рекомендуемые условия |
|---|---|---|
| Нержавеющая сталь 304 | 400°С | Нагрев пресс-форм общего назначения |
| Нержавеющая сталь 316 | 400°С | Влажная или умеренно агрессивная среда |
| Нержавеющая сталь 321 | 500°С | Высокотемпературное формование, циклический нагрев. |
| Инколой 800/840 | 600°С | Экстремальный нагрев, высокая плотность ватт |
Плотность уплотнения оксида магния, измеряемая в г/см³, является ключевым фактором как для теплопроводности, так и для сопротивления изоляции. Низкая плотность уплотнения приводит к быстрому снижению сопротивления изоляции при высокой температуре, тогда как более высокая плотность обеспечивает лучшие тепловые пути и снижает тепловое сопротивление между катушкой и оболочкой. Для оборудования с номиналом ниже 500 В сопротивление изоляции в холодном состоянии обычно должно составлять не менее 100 МОм, но более важно то, остается ли оно стабильным во время работы в горячем состоянии.
Материал катушки обычно представляет собой никель-хромовый сплав, обычно 80/20 или 60/16. Диаметр провода и количество витков определяют сопротивление элемента. Если заказчику требуется определенная выходная мощность при определенном напряжении, конструкция катушки должна соответствовать. Повышение напряжения для получения большего количества тепла сократит срок службы элемента, поскольку нагрев катушки увеличивается пропорционально квадрату напряжения.
Прекращение — одна из самых высоких точек отказа. Паяные соединения, подвергающиеся воздействию высокой температуры, подвергаются окислению и механической усталости. В конструкции звуковых клемм предусмотрена защита металлического шланга, угловые подводящие провода или внешние клеммные колодки. В условиях брызг охлаждающей жидкости водонепроницаемая конструкция клемм заметно продлевает срок службы.
Правильная последовательность выбора: подтвердите размер просверленного отверстия и эффективную длину нагрева, затем подтвердите целевую рабочую температуру и допустимую температуру оболочки, затем рассчитайте требуемую мощность и, наконец, сопоставьте напряжение и конфигурацию подводящего провода. Никогда не начинайте с силы.
Плотность ватт – одна из наиболее неправильно понимаемых характеристик в выбор электронагревательного элемента . Низкая плотность защищает термочувствительные полимеры, средняя плотность обеспечивает сбалансированную реакцию, а высокую плотность стоит использовать только тогда, когда контроль температуры является точным и материал формы может ее выдержать. В таблице ниже приведены типичные диапазоны для практического использования.
| Приложение | Диапазон плотности ватт | Типичное ограничение |
|---|---|---|
| Формы для термопластов | 2–5 Вт/см² | Низкая плотность для поддержания стабильной вязкости |
| Стандартный нагрев формы | 5–15 Вт/см² | Сбалансированный контроль и реакция |
| Умри и горячий бегун | 10–20 Вт/см² | Точное управление с помощью высокочастотных циклов |
| Испытательные приспособления и небольшие инструменты | 15–25 Вт/см² | Тщательный контроль температуры поверхности |
Картриджные нагревательные элементы выполняют разные роли в различных производственных условиях. В литьевых формах они обеспечивают температуру, необходимую для наполнения пластиком и удержания давления. В горячеканальных системах они работают с нагревателями пружинной катушки, чтобы поддерживать постоянный поток расплава. В упаковочном оборудовании они обеспечивают стабильное запечатывание за счет эффективной теплопередачи. Различные типы оборудования предъявляют к элементу разные механические требования.
Если в рабочей среде присутствуют брызги охлаждающей жидкости или высокая влажность, водонепроницаемый картриджный нагреватель гарантирует, что герметичная конструкция предотвращает быстрое ухудшение сопротивления изоляции, избегая дорогостоящих незапланированных простоев.
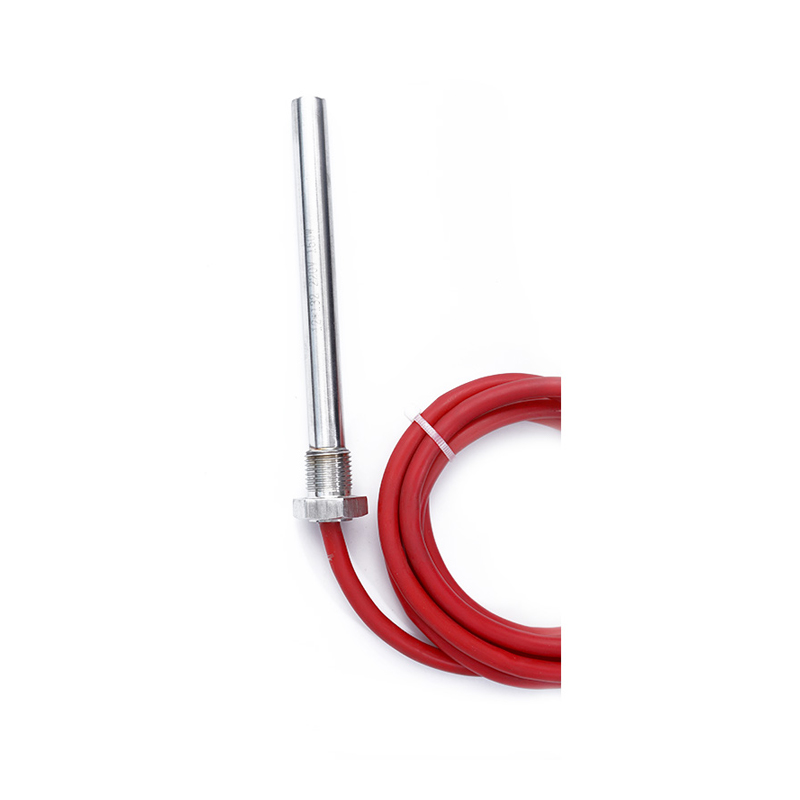 Водонепроницаемый картриджный нагреватель для помещений с высокой влажностью В этом водонепроницаемом картриджном нагревателе, предназначенном для суровых условий, используются устойчивые к коррозии материалы, предотвращающие попадание влаги. Он обеспечивает стабильный и эффективный обогрев в тех случаях, когда брызги охлаждающей жидкости или высокая влажность могут привести к сбоям. Посмотреть продукт →
Большинство сбоев не являются случайными проблемами качества. Это дефекты конструкции внешнего интерфейса, возникшие в результате выбора или условий установки.
Стандартные каталоги охватывают только общие характеристики. Для проектов, требующих ограниченного пространства, многоугольных выводов выводов, встроенных датчиков контроля температуры или специального резьбового крепления, становится важным изготовление на заказ. Производители обычно могут изготавливать элементы специального диаметра, длины и клеммной конструкции по чертежам.
Когда место для установки крайне ограничено, микро-картриджный нагреватель практичный выбор для узких инструментальных каналов и небольших лабораторных приспособлений. Варианты с двойной резьбой, конструкция металлического шланга под прямым углом, внешний подводящий провод и варианты провода с керамической изоляцией также могут комбинироваться в зависимости от частоты технического обслуживания машины, положения источника тепла и места для проводки.
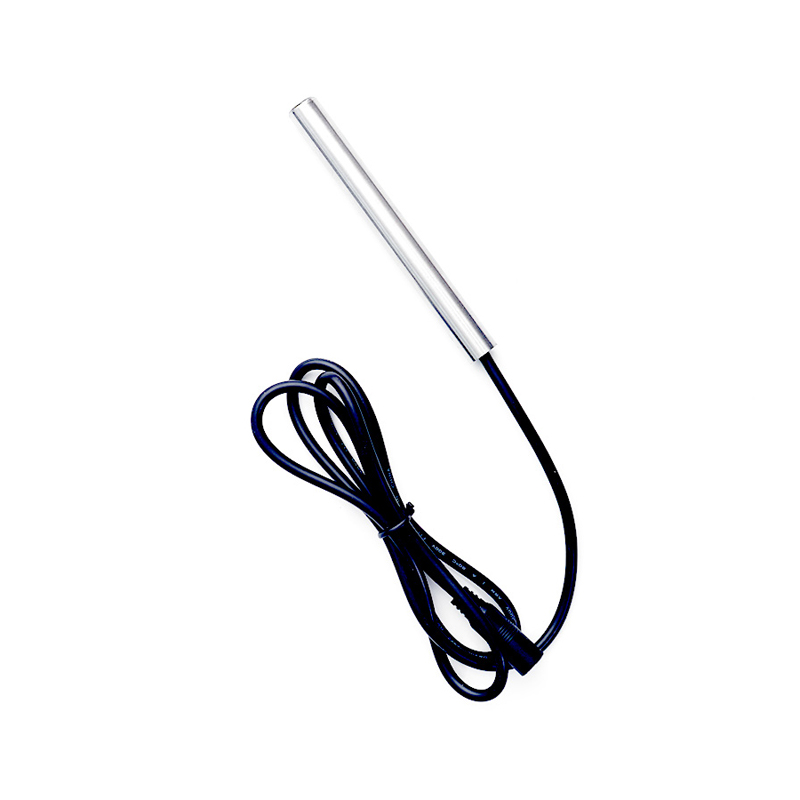 Микрокартриджный нагреватель для ограниченного пространства и прецизионного нагрева Этот микрокартриджный нагреватель идеально подходит для закрытых помещений и обеспечивает точный контроль температуры с минимальными потерями тепла. Его компактная конструкция подходит для узких инструментальных каналов и небольших приспособлений, обеспечивая надежную работу при нагревании в условиях ограниченного пространства. Посмотреть продукт →
Выбор картриджного нагревательного элемента – это не выбор самой дорогой или самой мощной модели. Правильный путь — сначала прочитать размер просверленного отверстия и положение источника тепла, подтвердить рабочую температуру, затем выбрать плотность мощности и конструкцию клемм. В случае неопределенных применений отправьте чертеж сверления технической команде поставщика, чтобы они могли предоставить четкую спецификацию до принятия решения о покупке. Правильно подобранный элемент может проработать в полевых условиях десятки тысяч часов. Если приложение выходит за пределы стандартных диапазонов, отправьте чертеж сверления в контактная группа производителя для практического обзора.

Как выбрать правильную плотность мощности для нагревателя с горячеканальным змеевиком?
Aug 19,2026
Производитель труб для нагрева воздуха | 30 лет изготовления индивидуальных электрических нагревательных элементов
Sep 02,2026Ваш адрес электронной почты не будет опубликован. Обязательные поля отмечены *